Découpe de tôle : laser, découpage ou poinçonnage CNC ? Guide pour bien choisir
Quand il faut fabriquer un composant en tôle, on se retrouve très souvent à comparer trois technologies : la découpe laser, le découpage et le poinçonnage CNC.
On les présente souvent comme des alternatives pour découper et ajourer la tôle, mais ce sont trois procédés bien distincts, chacun avec ses particularités.
La découpe laser sépare la matière par voie thermique. Le découpage, lui, est un procédé mécanique : la pièce est obtenue en un seul coup de presse, à l’aide d’un outil conçu spécialement pour ce composant précis. Le poinçonnage a lui aussi ses caractéristiques propres. Il repose sur le même principe de cisaillage que le découpage et agit par déformation ou par enlèvement localisé de matière, mais il emploie des outils standard, réutilisables sur de nombreuses pièces. Il n’y a donc pas d’outil dédié : la poinçonneuse travaille par coups successifs pour réaliser trous, trous oblongs et profils complexes sur des tôles planes.
C’est pourquoi un guide comparatif a tout son intérêt. Le choix entre ces procédés dépend de plusieurs facteurs combinés, au premier rang desquels la géométrie de la pièce et les volumes de production.
Découpe laser : la flexibilité sans outillage
La découpe laser est un procédé de séparation thermique. Un faisceau laser, focalisé sur la tôle, fait fondre localement la matière le long du contour à réaliser. Dans le même temps, un jet de gaz d’assistance (oxygène ou azote) chasse le métal fondu hors de la saignée, sans qu’aucun outil physique n’entre en contact avec la tôle. C’est aussi son principal atout : n’étant lié ni à une matrice ni à un outil dédié, le laser peut réaliser n’importe quelle géométrie à partir du seul plan de la pièce, et le contour peut changer d’une pièce à l’autre sans aucun frais d’outillage ni de préparation.
C’est la solution à privilégier quand le projet en est encore au stade du prototype, quand on produit des petites et moyennes séries, quand les géométries sont complexes, variables ou non répétitives, et quand on veut des bords de coupe propres même sur des formes élaborées.
Il faut toutefois garder à l’esprit que la découpe laser est un procédé de coupe continu, qui suit le contour. Sur des géométries très répétitives, des séries importantes ou des profils rectilignes, le temps de cycle peut se révéler moins compétitif que celui d’un procédé qui réalise la même coupe en un seul coup, comme le découpage, ou en plusieurs coups, comme le poinçonnage.
Minifaber réalise la découpe laser de l’acier au carbone, de l’acier inoxydable et de l’aluminium avec des lasers CO2. Son parc machines comprend quatre machines combinées poinçonnage et découpe laser, capables de traiter des tôles jusqu’à 1 250 x 2 500 mm.
Le cuivre est lui aussi travaillé, mais il est découpé au laser à fibre, dont la longueur d’onde est environ 10 fois plus courte que celle du laser CO2. Minifaber dispose pour cela de deux cellules de travail capables de découper et de souder des profilés 3D, en plus des tôles planes, ainsi que des pièces ayant déjà subi des opérations de formage profond comme l’emboutissage et l’hydroformage.
Ce type de laser peut découper tous les métaux cités ci-dessus.
Découpage : rapidité et rentabilité sur les grandes séries
Le découpage est un procédé de cisaillage à froid qui sépare la pièce du reste de la tôle. Sur le plan technique, on parle de découpage au sens strict (blanking) quand on détache de la tôle un contour fermé, et de perçage (piercing) quand on réalise des trous ou des ouvertures à l’intérieur de la pièce.
Les éléments actifs sont le poinçon et la matrice, qui cisaillent la tôle, et le dévêtisseur, qui remplit plusieurs fonctions : il maintient la tôle sur ses bords pendant que le poinçon pénètre dans la matière, guide les poinçons fins pour éviter qu’ils ne flambent, et retient la tôle pendant la course de retour du poinçon, car elle aurait sinon tendance à adhérer au poinçon et à remonter avec lui.
À la différence du poinçonnage, qui travaille sur des feuilles planes avec des outils standard, le découpage part généralement de bande en bobine, de bandes ou de flans. Le bord cisaillé présente un profil caractéristique : un léger arrondi à l’entrée, formé par le poinçon, puis une zone cisaillée lisse, une zone de rupture et enfin une bavure côté sortie. L’importance de chacune de ces zones dépend de la dureté du matériau, de son épaisseur et du jeu entre poinçon et matrice.
Notons aussi que la dimension d’un trou découpé varie sur l’épaisseur de la tôle. Du côté de l’entrée du poinçon, et sur toute la zone cisaillée, le trou a la dimension du poinçon. À partir du début de la zone de rupture jusqu’à la sortie, côté opposé, la dimension se rapproche progressivement de celle de la matrice, plus grande que celle d’entrée. La cote nominale d’un trou découpé est celle de l’entrée, c’est-à-dire la cote du poinçon.
Selon la complexité de la pièce, l’outil de découpage peut être de quatre types :
- Outil simple : une seule opération par coup de presse.
- Outil composé : plusieurs opérations dans le même coup, par exemple découpage, pliage et emboutissage.
- Outil progressif : la bande avance à travers plusieurs postes jusqu’à la pièce finie, ce qui convient parfaitement aux grandes séries à haute productivité.
- Outil à transfert : le flan est séparé immédiatement de la bande, puis déplacé d’un poste à l’autre par un dispositif de transfert, ce qui convient parfaitement aux pièces à emboutissage profond.
Cela fait du découpage le choix le plus adapté aux volumes de production moyens à élevés, qui justifient l’investissement dans un outil dédié, aux pièces dont la géométrie est stable et ne devrait pas connaître de modifications fréquentes, et enfin aux cas où il faut une vitesse d’exécution maximale sur de grandes quantités, avec un coût par pièce qui baisse nettement à mesure que la série augmente.
Revers de la médaille : la rigidité. Dans la plupart des cas, toute modification du plan impose de retoucher l’outil, voire d’en fabriquer un nouveau, avec les coûts et les délais que cela implique. C’est pourquoi le découpage n’est pas la solution la plus efficace pour le prototypage ni pour les projets dont la géométrie peut encore évoluer.
Poinçonnage CNC : le juste milieu entre flexibilité et rapidité
Le poinçonnage CNC est une coupe réalisée localement sur la tôle par un outil standard, actionné par le groupe qui commande son mouvement, appelé aussi tête de poinçonnage. L’action combinée de la tête et du déplacement de la tôle à chaque coup permet d’obtenir le profil demandé sur le plan. Avec une poinçonneuse, on peut ainsi réaliser des ouvertures dans la tôle en plusieurs coups, selon le dessin programmé, mais aussi des trous isolés avec la précision du découpage, ainsi que de petites déformations comme des persiennes, des estampages, des collerettes, des demi-découpes et même des taraudages.
Chaque outil a ses propres dimensions. Il s’agit en général d’outils standard, ou d’outils de forme spéciale, eux aussi montés sur des porte-outils standard. Un programme d’usinage permet de sélectionner l’outil adapté à chaque opération. Un logiciel d’imbrication (nesting) optimise ensuite le travail de la tôle et la consommation de matière première.
La géométrie d’un trou poinçonné est proche de celle d’un trou découpé : arrondi d’entrée, zone cisaillée, zone de rupture et, pour finir, bavure du côté de la sortie.
Le poinçonnage est particulièrement efficace quand il faut réaliser de nombreux trous, trous oblongs ou formes répétées sur une même tôle, et que les volumes ne justifient pas encore la fabrication d’un outil dédié alors que la rapidité reste indispensable sur les perçages répétitifs. Il convient aussi quand le projet peut encore évoluer : il suffit de mettre à jour le programme machine pour s’adapter à une nouvelle révision du plan.
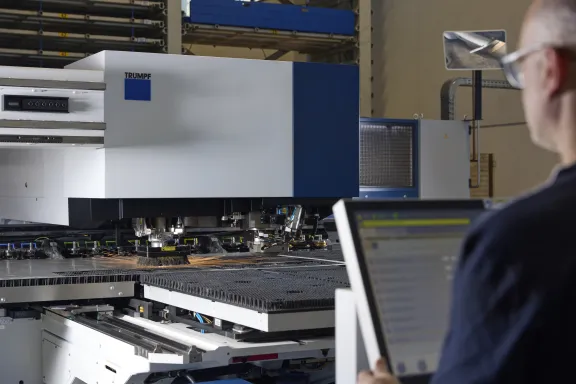
Minifaber dispose de quatre machines combinées poinçonnage et découpe laser, qui réunissent les performances des deux technologies sur une même machine.
Comment choisir entre découpe laser, découpage et poinçonnage CNC
En comparant les trois technologies, le choix se ramène pour l’essentiel à trois questions à se poser avant de lancer la production :
- Quel type de géométrie faut-il réaliser ? Des trous et des trous oblongs répétés sur la même tôle orientent vers le poinçonnage ; des contours extérieurs et des formes répétées sur de grands lots, vers le découpage ; des formes complexes, variables ou pas encore définitives, vers la découpe laser.
- Quels sont les volumes de production ? Pour le prototypage et les petites et moyennes séries, la découpe laser et le poinçonnage CNC offrent les solutions les plus flexibles et les plus économiques, sans le coût d’un outil dédié. Les séries moyennes à élevées, stables dans le temps, font en revanche du découpage le choix le plus rentable sur le long terme.
- Le projet est-il définitif ou peut-il encore changer ? Si le plan est encore susceptible d’être révisé, la découpe laser et le poinçonnage CNC permettent de s’adapter sans refaire d’outil, alors que le découpage exige une géométrie déjà stabilisée.
Technologies combinées : l’avantage de l’intégration
Dans la pratique, le choix n’est pas toujours tranché : de nombreux composants demandent plus d’un procédé au sein du même cycle de production. Minifaber utilise des machines qui associent poinçonnage et découpe laser, afin de tirer parti des atouts des deux procédés sur une même pièce : la précision et la rapidité du poinçonnage sur les perçages répétitifs, et la flexibilité de la découpe laser sur les géométries plus complexes ou variables. Cette approche intégrée permet d’optimiser à la fois la qualité et les coûts, sans devoir choisir une seule technologie pour l’ensemble du composant.
Pour une évaluation technique de votre projet, l’équipe Minifaber est à votre disposition pour déterminer la combinaison de procédés la plus adaptée.
Minifaber est votre partenaire pour le travail de la tôle et la réalisation de produits finis