Taglio della lamiera: laser, tranciatura o punzonatura? Guida alla scelta
Chi deve realizzare un componente in lamiera si trova spesso a confrontare tre tecnologie diverse: taglio laser,tranciatura e punzonatura CNC.
Sebbene vengano spesso proposte come alternative per eseguire tagli e aperture sulla lamiera, queste sono tecnologie differenti e peculiari.
Il taglio laser separa il materiale per via termica mentre, ad esempio, la tranciatura si configura come un processo meccanico in cui il pezzo (o la parte tranciata) viene ottenuto in un solo colpo, mediante l’utilizzo di una pressa e di uno stampo personalizzato, progettato specificamente per quel singolo componente.
Anche la punzonatura ha le sue caratteristiche, basandosi sì sul principio della tranciatura, agendo quindi per deformazione o asportazione localizzata, ma utilizza degli utensili standardizzati e riutilizzabili su più pezzi. In questo caso, a differenza non vi è lo stampo unico della tranciatura, ma la punzonatrice lavora in sequenza per creare fori, asole e profili complessi su lamiere piane.
Per questo motivo, è utile approfondire queste lavorazioni in una guida comparativa. La scelta tra l'una e l'altra dipende, infatti, dalla combinazione di più fattori, principalmente la geometria del componente e i volumi produttivi.
Taglio laser: la flessibilità senza attrezzaggio
Il taglio laser è un processo di separazione termica: un fascio laser focalizzato sulla lamiera, e più precisamente sul profilo di taglio, andando a fondere localmente il materiale lungo il profilo richiesto. Allo stesso tempo, un getto di gas, ossigeno o azoto, espelle il pezzo tagliato dalla lamiera, senza che sia necessario alcun utensile fisico a contatto con la lamiera. Questa caratteristica è anche il suo principale punto di forza: non essendo legato a uno stampo o a un utensile dedicato, il taglio laser può realizzare qualsiasi geometria semplicemente partendo dal disegno del componente, con la possibilità di modificare il profilo da un pezzo all'altro senza costi di attrezzaggio.
È la soluzione da preferire quando il progetto è ancora in fase di prototipazione o si lavora su piccole e medie serie, le geometrie sono complesse, variabili o non ripetitive e si vogliono ottenere bordi di taglio puliti anche su forme articolate.
Va però considerato che il taglio laser è un processo di taglio in continuo lungo il profilo e, su geometrie molto ripetitive e su serie numerose o, ancora, su profili rettilinei, il tempo ciclo può risultare meno competitivo rispetto a una lavorazione che esegue lo stesso taglio in un solo colpo, come la tranciatura o anche in più colpi come la punzonatura.
Minifaber esegue il taglio laser su ferro, acciaio inox, alluminio grazie all'utilizzo del laser CO2, con un parco macchine che comprende 4 punzonatrici combinate con taglio laser capaci di tagliare lamiere fino a 1250x2500 mm.
Anche il rame viene lavorato, ma viene tagliato con il laser fibra che ha una lunghezza d’onda 10 volte più corta rispetto a quella del laser CO2. Minifaber esegue il taglio laser fibra grazie a due celle di lavoro che possono tagliare e saldare anche profili 3D, oltre alle lamiere piane, ma anche particolari che hanno già subito operazioni di stampaggio profondo come imbutitura e idroformatura.
Questa tipologia di laser può tagliare tutti i metalli sopra citati.
Tranciatura: velocità ed economicità sulle grandi serie
La tranciatura è invece un processo di taglio a freddo che separa il pezzo, chiamato tecnicamente blanking quando si vuole ricavare un pezzo chiuso dalla lamiera e punching quando invece si vogliono realizzare fori o aperture all’interno del pezzo.
Le parti attive sono punzone e matrice, che servono per la cesoiatura della lamiera, e il premilamiera che svolge differenti compiti: dal bloccare la lamiera sui bordi mentre il punzone penetra nel materiale, guidare i punzoni sottili per evitare rotture per carico di punta, trattenere la lamiera durante la corsa di ritorno del punzone che altrimenti verrebbe sollevata dal punzone in quanto si lega ad esso.
A differenza della punzonatura, che lavora su foglio piano con utensili standardizzati, la tranciatura parte tipicamente da nastro in rotoli, bandelle o quadrotti. Il bordo tranciato ha un profilo caratteristico: un piccolo raggio in ingresso creato dal punzone seguito da una zona liscia di cesoiatura (taglio), una zona di frattura e una bava in uscita, la cui entità dipende dalla durezza del materiale, dallo spessore e dal gioco matrice/punzone.
Va sottolineato che anche la misura del foro, della cavità tranciata è differente se misurata attraverso lo spessore del materiale tranciato: sul lato ingresso punzone e per la parte tranciata, la misura del foro è quella del punzone. Dal punto in cui inizia la parte strappata fino all’uscita sul lato opposto, la misura assume gradualmente quella della matrice, che risulta essere più grande rispetto quella di ingresso. La misura nominale di un foro tranciato è quella di ingresso, ossia la quota punzone.
In base alla complessità del pezzo, lo stampo di tranciatura può essere semplice (una sola operazione per colpo pressa), composto (più operazioni nello stesso colpo, ad esempio tranciatura, piega, imbutitura), a passo o progressivo (il nastro avanza attraverso più stazioni fino al pezzo finito, ideale per le grandi serie ed elevata produttività) oppure a transfer (lo spezzone viene separato subito dal materiale di base e spostato tra le stazioni da un dispositivo chiamato appunto transfer) ideale per pezzi con imbutiture profonde.
Questo rende la tranciatura la scelta più indicata nel caso di volumi produttivi medio-alti, che giustificano l'investimento in uno stampo dedicato, se la geometria del pezzo è stabile e non prevede modifiche progettuali frequenti e, infine, se si deve avere la massima velocità di esecuzione su grandi quantitativi, con un costo per pezzo che si riduce sensibilmente all'aumentare della serie
Il rovescio della medaglia è la rigidità: ogni modifica al disegno richiede, nella maggior parte dei casi, una modifica o una nuova realizzazione dello stampo, con i relativi costi e tempi di attrezzaggio. È per questo che la tranciatura non è la soluzione più efficiente per la prototipazione o per progetti la cui geometria può ancora evolvere.
Punzonatura CNC: la via di mezzo tra flessibilità e velocità
La punzonatura CNC è un taglio eseguito localmente sulla lamiera da un utensile standardizzato, che viene azionato dal gruppo operativo che dà il movimento all’utensile, chiamato anche testa punzonatrice.
L’azione combinata della testa di punzonatura e lo spostamento del foglio ad ogni colpo di punzonatura permette di ottenere il profilo richiesto a disegno. Con la punzonatrice si possono quindi realizzare in più colpi aperture sulla lamiera secondo il disegno impostato, ma anche fori singoli con la precisione della tranciatura, piccole deformazioni della lamiera come feritoie, stampature, sbordature, semitranciature e persino filettature.
Ogni utensile ha le sue proprie dimensioni. In generale sono utensili standardizzati oppure utensili con forme speciali ma anche questi fissati su portautensili standardizzati. Viene creato un software di lavorazione che permette di selezionare l’utensile appropriato per la lavorazione. Lo stesso software chiamato nesting, ottimizzata la lavorazione della lamiera e il consumo di materia prima.
La geometria di un foro punzonato è simile a quella del foro tranciato con raggio ingresso lamiera, parte tranciata, parte strappata e infine la bava sul lato opposto alla tranciatura.
La punzonatura è particolarmente efficace nel caso di richiesta di richiede numerosi fori, asole o sagome ripetute sulla stessa lamiera, e se i volumi non giustificano ancora la realizzazione di uno stampo dedicato, nonostante sia necessaria velocità sulle forature ripetitive. Risulta efficace anche quando il progetto può ancora subire variazioni, perché basta aggiornare il programma macchina per adattare la lavorazione a una nuova revisione del disegno.
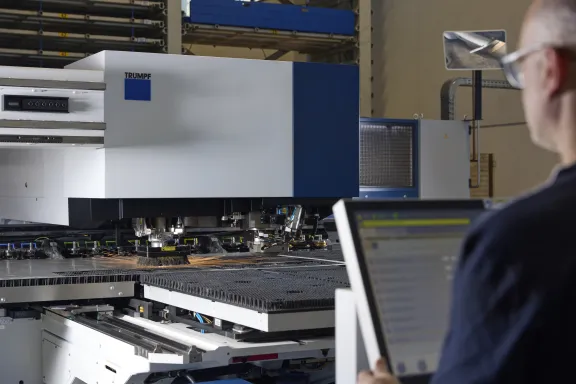
Minifaber possiede quattro macchine combinate taglio laser punzonatura, offrendo il grande vantaggio di unire le prestazioni e le performance delle due tecnologie.
Come scegliere: i criteri da valutare
Mettendo a confronto le tre tecnologie, la scelta si riduce sostanzialmente a tre domande da porsi prima di avviare la produzione:
- Che tipo di geometria serve? Fori e asole ripetute sulla stessa lamiera indirizzano verso la punzonatura; profili esterni e sagome ripetute su lotti numerosi verso la tranciatura; forme complesse, variabili o non ancora definitive verso il taglio laser.
- Quali sono i volumi produttivi? Prototipazione e piccole-medie serie trovano nel taglio laser e nella punzonatura CNC le soluzioni più flessibili ed economiche, senza i costi di uno stampo dedicato. Serie medio-alte e stabili nel tempo rendono invece la tranciatura la scelta più conveniente sul lungo periodo.
- Il progetto è già definitivo o può ancora cambiare? Se il disegno è ancora soggetto a revisioni, taglio laser e punzonatura CNC permettono di adattarsi senza dover rifare uno stampo, mentre la tranciatura richiede una geometria già consolidata.
Le tecnologie combinate: il vantaggio dell'integrazione
Nella pratica, la scelta non è sempre univoca: molti componenti richiedono più di una lavorazione nello stesso ciclo produttivo. Minifaber utilizza macchine che combinano la tecnologia di punzonatura con il taglio laser, in modo da sfruttare i vantaggi di entrambi i processi sullo stesso pezzo: la precisione e la velocità della punzonatura sulle forature ripetitive, insieme alla flessibilità del taglio laser sulle geometrie più complesse o variabili. Questo approccio integrato permette di ottimizzare contemporaneamente qualità e costi, senza dover scegliere necessariamente una sola tecnologia per l'intero componente.
Per una valutazione tecnica sul progetto specifico, il team Minifaber è a disposizione per individuare la combinazione di lavorazioni più adatta.