Pliage des métaux : guide des techniques pour l'acier, le cuivre et l'aluminium
Le pliage des métaux est l'un des procédés de transformation à froid les plus répandus dans l'industrie manufacturière, mais la façon dont un matériau réagit à la force de la plieuse varie sensiblement d'un cas à l'autre. L'acier, le cuivre, l'aluminium et l'acier inoxydable se comportent différemment en matière de retour élastique, de rayon de pliage minimal et même de choix de la machine la plus adaptée pour les travailler.
Comprendre ces différences avant même de mettre la main au projet permet d'obtenir des pièces pliées à l'angle correct, sans fissures, sans reprises et sans mauvaises surprises lors du contrôle.
Pliage des métaux pour prototypes et petites et moyennes séries
Lorsqu'on parle de pliage, le premier scénario à considérer est celui du prototypage ou de la production en petites et moyennes séries : dans ce cas, l'acier, y compris en version prégalvanisée et prélaquée, le cuivre et l'aluminium figurent parmi les matériaux les plus demandés, avec l'acier inoxydable.
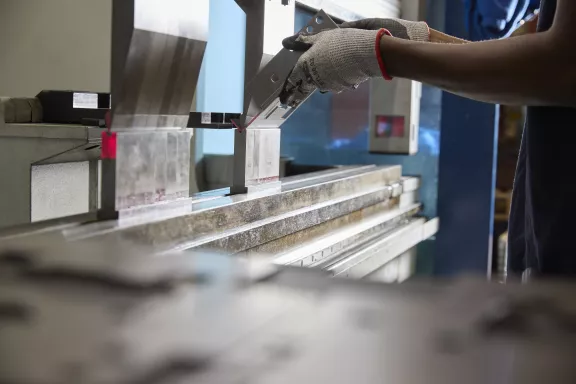
Dans ces contextes, la plieuse programmable à commande numérique est l'outil le plus efficace. La tôle est poussée par une lame dans une rainure en V et, selon la manière dont le poinçon (aussi appelé lame ou couteau) interagit avec la matrice, on peut obtenir des résultats très différents.
Pliage à l'air et frappage : différences et cas d'usage
Dans le pliage à l'air, le poinçon n'atteint pas la fin de course : l'angle de pliage est déterminé par la course programmée de la traverse mobile, et non par un contact complet avec la matrice.
C'est la solution à privilégier lorsque :
- On souhaite limiter l'effort de pliage, la tôle étant moins sollicitée par le frottement contre les outils
- La flexibilité est requise : avec un jeu de lames, il est possible de réaliser plusieurs angles de pliage différents
Elle doit être choisie avec soin lorsque l'angle de pliage demandé est très précis ou lorsque des trous se trouvent près du pli, car dans ces cas ils ont tendance à se déformer.
Si, après le pliage, le matériau subit un retour élastique qui ouvre l'angle, il faut intervenir en corrigeant la valeur de la course, afin d'obtenir ce que demande le dessin, retour élastique déduit.
Dans le frappage, en revanche, le poinçon atteint le fond de la matrice et écrase littéralement le matériau contre celle-ci. C'est la technique à adopter lorsque :
- La série augmente et la constance dimensionnelle devient une exigence stricte, car elle garantit un angle de pliage plus répétable sur toutes les pièces produites
- Le matériau le permet et des rayons plus serrés sont nécessaires
Il faut toutefois souligner que, dans ce cas, la qualité des bords pliés peut être moindre, ceux-ci étant plus usés, avec en outre une usure plus importante des outils et une limite plus stricte sur l'épaisseur usinable.
Matrice Rolla pour le pliage de précision
De nombreux problèmes propres au procédé de pliage peuvent être résolus avec la matrice Rolla, une matrice spéciale dépourvue de rainure et dotée de deux curseurs semi-sphériques rotatifs qui accompagnent la tôle pendant le pliage. Ses avantages :
- Elle évite le glissement de la tôle sur les bords de la rainure, cause d'imperfections esthétiques
- Elle permet de réaliser des trous près du pli sans qu'ils se déforment
- Elle permet de réaliser des bords de pliage très petits, ce qui n'est pas faisable avec des matrices ordinaires
Repliage : éliminer les bords coupants
Il existe ensuite le pli écrasé, ou repliage, utilisé surtout pour éliminer les bords coupants de la pièce et générer sur la tôle une double épaisseur arrondie.
Plieuses CNC et plieuse à panneaux : comparaison
Le pliage est une opération très flexible : en installant simultanément différents types de lames et de rainures sur la machine, on peut réaliser de multiples formes jusqu'à l'achèvement de la pièce. Tout cela est possible grâce aux plieuses modernes à commande numérique (CNC). L'ordinateur règle automatiquement à la fois le mouvement de la traverse supérieure qui plie le métal et les butées arrière qui déterminent la longueur du bord. L'opérateur doit seulement soutenir la pièce, appuyer la tôle contre les butées et l'orienter correctement pour exécuter le pli du côté requis par le dessin.
Avec la plieuse à panneaux, même les opérations manuelles de positionnement de la tôle contre les butées sont confiées à la machine. La tôle est posée sur un plan mobile et bloquée par un serre-tôle, tandis qu'un outil exécute le pliage côté par côté et dans les deux sens requis par le dessin (pli vers le haut et pli vers le bas), sans que l'opérateur ait à retourner la pièce. C'est une solution particulièrement indiquée pour les pièces aux géométries articulées, difficiles à obtenir avec la seule plieuse traditionnelle.
Pour approfondir cet aspect du pliage lié au prototypage et aux petits lots, il est utile de lire notre guide sur le pliage de métaux pour produire des prototypes et de petites et moyennes séries.
Pliage de tôles de forte épaisseur
Le discours change sensiblement lorsqu'il faut travailler des tôles de forte épaisseur. Dans ce cas, ce sont généralement l'acier et les matériaux ferreux, y compris prégalvanisés, qui sont concernés, surtout dans des secteurs comme le naval, l'énergie et le bâtiment, où l'on utilise des éléments de charpente moyenne à lourde.
Dans ces cas, l'épaisseur de la tôle n'est pas le seul paramètre à considérer. Il faut aussi tenir compte de :
- La longueur de la pièce
- L'angle de pliage souhaité
- Les caractéristiques mécaniques du matériau
- La force maximale disponible de la presse plieuse
Les plis sur de fortes épaisseurs sont généralement réalisés par pliage à l'air, afin de limiter l'effort de pliage. Ce n'est qu'en réunissant toutes ces variables qu'on peut calculer avec précision le tonnage nécessaire, c'est-à-dire la force de pliage requise, ainsi que le rayon intérieur de pliage, l'ouverture de la matrice et le bord minimal indispensable pour obtenir un résultat impeccable.
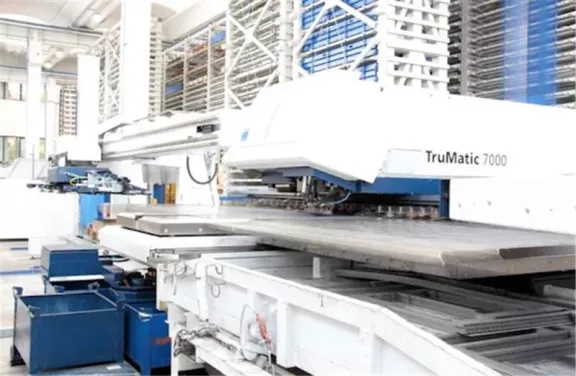
Les machines concernées sont des presses plieuses de fort tonnage, souvent dotées de suiveurs de tôle qui positionnent correctement la tôle avant d'exécuter des plis rectilignes et parallèles ; dans les cas les plus exigeants, on recourt à de véritables cellules robotisées de pliage, conçues spécialement pour gérer les épaisseurs les plus importantes avec la répétabilité que requiert la production industrielle.
C'est ce qu'indique également notre guide sur les secrets du pliage des tôles de forte épaisseur.
Pliage du cuivre : techniques et précautions
Le cuivre mérite un traitement à part car, contrairement à l'acier et à l'aluminium, son principal défi ne tient pas tant à la force nécessaire pour le plier qu'au soin requis dans la gestion de la surface.
C'est un métal apprécié pour sa conductivité électrique et thermique et son excellente malléabilité, qui le rend relativement facile à plier, même selon des géométries complexes et des angles précis, en limitant le risque de ruptures ou de fissures que l'on pourrait craindre avec des matériaux plus durs.
Cette conductivité électrique et thermique le rend très utilisé dans des secteurs comme l'électronique et l'électromécanique, mais il faut souligner que le cuivre est particulièrement sensible aux rayures et aux imperfections de surface. Ceux qui le travaillent doivent donc adopter des précautions spécifiques, comme :
- L'utilisation de films protecteurs sur les tôles
- Des matrices à rayon augmenté
- Le recours à des outils rotatifs, avec la technique connue sous le nom de pliage Rolla
Ces précautions servent à préserver la qualité esthétique de la pièce finie ainsi que sa précision dimensionnelle.
Ici aussi, le contrôle du rayon de pliage, de la force appliquée et du retour élastique reste fondamental, ce dernier étant de toute façon plus limité que pour d'autres métaux grâce à la malléabilité naturelle du cuivre.
Notre guide sur le cintrage du cuivre permet de comprendre au mieux l'ensemble du processus.
Pliage de l'aluminium : gérer le retour élastique
L'aluminium, enfin, allie légèreté et malléabilité dans une combinaison qui en fait l'un des métaux les plus simples à plier selon les spécifications indiquées par le client ; c'est précisément cette usinabilité qui en fait un alliage très répandu dans les secteurs où le rapport poids/résistance joue un rôle central dans la conception du composant.
La difficulté majeure du pliage de l'aluminium concerne toutefois le contrôle du retour élastique qui, à épaisseur égale, est généralement plus marqué que pour les matériaux ferreux, même s'il l'est moins que pour l'acier inoxydable. Pour plier l'aluminium, il faut prévoir une compensation adéquate du retour élastique et un contrôle rigoureux en production.
L'alliage d'aluminium spécifique choisi pour le projet influe lui aussi sur le comportement lors du pliage, c'est pourquoi chaque cas doit être évalué individuellement avec le client avant de lancer la production. Il existe en effet plusieurs types d'alliages d'aluminium de corroyage, et chacun peut présenter un état de traitement thermique et d'écrouissage différent, qui modifie sensiblement les caractéristiques mécaniques de l'aluminium, améliorant ou dégradant son aptitude au pliage.
La dureté et l'écrouissage du matériau déterminent également le rayon de pliage minimal :
- Avec des matériaux plus mous, on peut obtenir de petits rayons
- Avec des matériaux plus durs, le rayon doit être plus grand, afin d'éviter les fissures et les criques sur le rayon extérieur du pli
Comment choisir le procédé de pliage le plus adapté
En rassemblant tout ce qui a été dit jusqu'ici, il est clair que le choix du procédé de pliage le plus juste dépend toujours de la combinaison de plusieurs facteurs : le matériau spécifique, son épaisseur, l'angle requis par le dessin, la présence de trous ou d'ouvertures près du pli et les volumes de production prévus.
- Prototypes et petites et moyennes séries : la plieuse programmable CNC reste la solution la plus précise et la plus économique dès les lots unitaires
- Pièces à plis complexes sur plusieurs côtés : la plieuse à panneaux garantit la répétabilité, même sur des géométries articulées
- Épaisseurs plus importantes, quel que soit le métal travaillé : l'emploi de presses plieuses dimensionnées sur le tonnage requis devient déterminant ou, dans les cas les plus exigeants, de cellules robotisées dédiées
Dans tous les cas, le point de départ reste le même : un échange technique approfondi avec le client afin de comprendre l'application finale de la pièce et d'identifier, en conséquence, la machine, le type de pli et les paramètres les plus adaptés pour obtenir un résultat correct dès la première pièce produite.
Le pliage des métaux selon Minifaber
Depuis 1960, Minifaber accompagne des entreprises de secteurs très différents, de l'électromécanique au médical, de la distribution de gaz au vending et aux distributeurs d'énergie, jusqu'à l'éclairage professionnel, en mettant à disposition un parc de machines composé de 7 plieuses CNC et d'une plieuse à panneaux.
Chaque usinage, qu'il s'agisse d'acier, de cuivre, d'aluminium, d'acier inoxydable ou d'alliages spéciaux, part d'une analyse partagée avec le client afin d'identifier la stratégie la plus efficace, en évaluant dès le départ la machine la plus adaptée, le type de pli à adopter et les paramètres techniques nécessaires pour atteindre le résultat requis.
Toute entreprise ayant un projet à évaluer peut contacter Minifaber pour un échange technique et un devis sans engagement.
Minifaber est votre partenaire pour le travail de la tôle et la réalisation de produits finis