Imbutitura della lamiera: fasi del processo, materiali e applicazioni
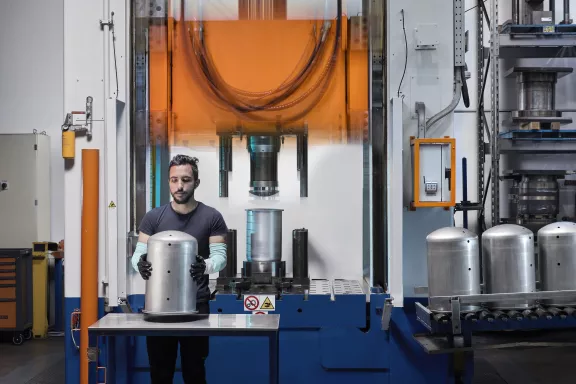
L'imbutitura della lamiera è una delle lavorazioni di deformazione a freddo più utilizzate perottenere componenti cavi e tridimensionali partendo da un foglio metallico piano o da uno sviluppo tagliato laser o cesoiato o tranciato.
Minifaber applica questo processo su materiali ferrosi anche prezincati e preverniciati, acciaio inox, alluminio, rame e leghe speciali, adattando ogni fase produttiva alle caratteristiche del materiale e alla geometria richiesta dal componente finale.
In questa guida vediamo nel dettaglio come si articola il processo di imbutitura, quali sono i materiali più utilizzati e in quali settori industriali questa lavorazione trova applicazione.
Cos'è l'imbutitura della lamiera
L'imbutitura della lamiera consiste nella deformazione plastica di uno spezzone metallico piano, spinto attraverso un'intercapedine ricavata tra matrice e punzone fino ad assumere la forma cava desiderata.
A differenza di altre lavorazioni per asportazione, il materiale non viene rimosso ma solo deformato, così da ottenere componenti resistenti, privi di giunzioni e con un utilizzo efficiente della materia prima.
Questo processo richiede il controllo simultaneo di più variabili come: il disegno dello stampo, la forma dello spezzone di partenza, la pressione della pressa, l'azione del premilamiera, la lubrificazione e il comportamento meccanico del materiale scelto. La qualità del risultato dipende, quindi, soprattutto da una progettazione accurata di ogni fase del ciclo produttivo e delle attrezzature.
Le fasi del processo di imbutitura
Il processo di imbutitura si sviluppa attraverso passaggi sequenziali, ciascuno dei quali incide direttamente sulla qualità dimensionale e strutturale del componente finito.
Preparazione dello spezzone
La prima fase riguarda il taglio dello spezzone, cioè la porzione di lamiera piana da cui prende forma il pezzo. Le sue dimensioni e la sua forma vengono calcolate in base al volume di materiale necessario a raggiungere la geometria finale, tenendo conto dell'allungamento che il metallo subirà durante la deformazione.
La dimensione dello spezzone è già una variabile di processo. Uno spezzone piccolo lascia scorrere meglio la lamiera ma può generare grinze e instabilità nel materiale. Un spezzone più grande può risolvere due problemi: quello del corretto tensionamento del materiale, dando maggiore rigidità al pezzo, e quello delle grinze. Va però sottolineato che può essere causa dell’insorgere di altre grinze, come quelle a bordo spezzone, e può creare problemi di forte stiramento della lamiera, fino ad arrivare a strizione e rottura.
Bloccaggio con il premilamiera
Generalmente in un processo di imbutitura lo spezzone viene posizionato sul premilamiera e bloccato dalla matrice. Il premilamiera è un elemento rigido che esercita sullo spezzone del materiale una controreazione calibrata e regolabile alla spinta della matrice. Questa fase è determinante per controllare il flusso del materiale durante la corsa della matrice: il materiale scorre dalle sue porzioni più esterne verso il centro e verso l’intercapedine esistente tra matrice e punzone, andando ad assumere la forma per cui lo stampo è stato disegnato.
Una pressione insufficiente del premilamiera genera grinze, una pressione eccessiva provoca strappi o assottigliamenti non controllati dello spessore. In questo sistema il punzone ha una funzione statica e la lamiera viene modellata sul punzone stesso.
Questo è sistema di imbutitura, che prevede punzone fisso e matrice mobile, è quello più utilizzato, ma vi sono casi in cui può essere più utile tenere ferma la matrice e far scorrere il punzone.
Imbutitura vera e propria
Il processo ha inizio quando la matrice, azionata dal cilindro principale della pressa, scende spingendo verso il basso il premilamiera. Lo spezzone di lamiera, bloccato tra matrice e premilamiera, si appoggia sul piano superiore del punzone e, man mano che la corsa prosegue, scorre nell'intercapedine tra matrice e punzone andando a formare il pezzo desiderato. È il raggio matrice a costringere la lamiera al brusco cambio di direzione, da piano a verticale o inclinato, ed è anche uno dei principali parametri di regolazione del processo: un raggio ampio facilita lo scorrimento del materiale, mentre un raggio piccolo tende a frenarlo.
Non sempre, però, è possibile realizzare un pezzo imbutito in un unico passaggio: tutto dipende dal materiale utilizzato e dalla geometria del componente. Nel caso di pezzi stretti e profondi, ad esempio, è necessario procedere per passaggi successivi, utilizzando stampi diversi che portano gradualmente il pezzo alla sua forma definitiva. Questo perché esiste un limite di rapporto di imbutitura, determinato dalle caratteristiche meccaniche del materiale, che non può essere superato in un solo passaggio.
A complicare ulteriormente il processo interviene poi l'incrudimento: a ogni passaggio di imbutitura il materiale diventa progressivamente più duro, perdendo plasticità, malleabilità e imbutibilità. Per questo motivo, tra un passaggio e l'altro, è spesso necessario eseguire un trattamento termico che ripristini il grano cristallino originale del materiale e, con esso, le sue caratteristiche meccaniche di partenza.
Rifilatura e operazioni complementari
Una volta formato, il componente viene rifilato a mezzo di tranciatura o taglio laser per eliminare gli eccessi di materiale lungo i bordi e in figura. In base alle specifiche richieste, possono seguire operazioni di calibratura per correggere il ritorno elastico del materiale, oppure lavorazioni complementari come foratura, piegatura o trattamenti superficiali.
Controlli dimensionali e di processo
Ogni lotto viene sottoposto a controlli dimensionali e strutturali per verificare la conformità alle tolleranze di progetto. Minifaber integra questi controlli lungo l'intero ciclo produttivo, così da individuare eventuali scostamenti prima che il componente prosegua verso le lavorazioni successive.
I materiali per l'imbutitura della lamiera
La scelta del materiale condiziona ogni fase del processo appena descritto: parametri di pressa, geometria dello stampo, lubrificazione e numero di passaggi cambiano sensibilmente a seconda che si lavori acciaio inox, alluminio, ferro rivestito o leghe di rame.
- Acciaio inox, scelto per la resistenza alla corrosione in settori come il medicale e il food equipment e l’elettromeccanico.
- Alluminio, indicato quando la riduzione del peso è un requisito chiave, grazie alla sua malleabilità.
- Ferro e materiali rivestiti, adatti a produzioni industriali ad alto volume dove contano produttività e ripetibilità.
- Rame e ottone, impiegati per componenti tecnici che richiedono conducibilità elettrica o termica.
Per un approfondimento sulle caratteristiche di ciascun materiale e su come orientare la scelta in fase di progetto, è utile leggere la nostra guidaImbutitura dei metalli: come funziona e quando conviene.
Applicazioni industriali dell'imbutitura della lamiera
Grazie alla varietà di materiali lavorabili e alla precisione ottenibile in fase di stampaggio, l'imbutitura della lamiera trova impiego in numerosi settori industriali.
Nel settore medicale, l'imbutitura viene utilizzata per realizzare componenti che richiedono superfici lisce e uniformi che possano mantenere caratteristiche di inossidabilità nel tempo, requisiti fondamentali per la compatibilità con ambienti sterili. Nel food equipment, la stessa esigenza di finiture prive di asperità rende l'acciaio inox imbutito la soluzione preferita per componenti a contatto con alimenti.
Nel settore elettromeccanico, l'imbutitura consente di produrre componenti in rame e ottone dove la conducibilità elettrica è un requisito di progetto, così come componenti in alluminio dove il contenimento del peso incide sulle prestazioni complessive del sistema.
Nel professional lighting e nella distribuzione gas ed energia, l'imbutitura viene applicata a componenti che richiedono resistenza meccanica unita a un processo che evita saldature e giunzioni. In questo caso il ciclo produttivo risulta più veloce ed economico.
Questa versatilità applicativa è il motivo per cui Minifaber sviluppa il processo di imbutitura come parte integrata della propria offerta di lavorazione della lamiera, dalla progettazione dello stampo fino alla realizzazione del componente finito.
Perché scegliere Minifaber per l'imbutitura della lamiera
Minifaber gestisce internamente l'intero ciclo dell'imbutitura, dalla progettazione dello stampo alla realizzazione del componente finito, su una superficie produttiva di 56.000 mq e con un ampio organico dedicato alla lavorazione della lamiera. Questo controllo diretto su ogni fase del processo consente di intervenire rapidamente su parametri di pressa, sequenze di lavorazione e controlli qualità, riducendo i tempi di validazione rispetto a filiere che si appoggiano a fornitori esterni per stampi o lavorazioni complementari.
L'investimento tecnologico di 5,6 milioni di euro nel 2025 ha ampliato il parco macchine dedicato alle lavorazioni e alla deformazione a freddo in generale, permettendo a Minifaber di seguire commesse che vanno dal prototipo alla produzione in serie, mantenendo la stessa qualità dimensionale su volumi produttivi differenti. Questa flessibilità è ciò che rende Minifaber un partner adatto sia a progetti con geometrie complesse sia a cicli produttivi ad alto volume.
Minifaber, partner per l'imbutitura della lamiera
Minifaber progetta e realizza componenti imbutiti su materiali ferrosi anche prezincati e preverniciati, acciaio inox, alluminio, rame e ottone e leghe speciali, seguendo l'intero ciclo produttivo dalla progettazione dello stampo ai controlli di processo.